Une explosion d'un silo à grains est essentiellement une réaction en chaîne : la poussière en suspension s'enflamme, le front de flamme qui en résulte comprime la poussière non brûlée devant elle et, en 50 millisecondes, l'onde de pression peut briser la paroi d'un silo non protégé. Les systèmes de protection contre les poussières combustibles fonctionnent en attaquant cette chaîne en trois points : en évacuant la pression avant une défaillance structurelle, en supprimant chimiquement la flamme avant qu'elle ne se propage et en isolant les conduits connectés afin que l'explosion ne puisse pas passer au récipient suivant. Si vous vous trompez, vous n'avez pas de système de protection, vous avez un temporisateur.
Que se passe-t-il réellement au cours des 100 premières millisecondes
La plupart des gens imaginent l’explosion d’un silo à grains comme un véritable big bang. Ce n'est pas le cas. Il s’agit d’une séquence – et la compréhension de la séquence est la seule raison pour laquelle le matériel de protection existe.
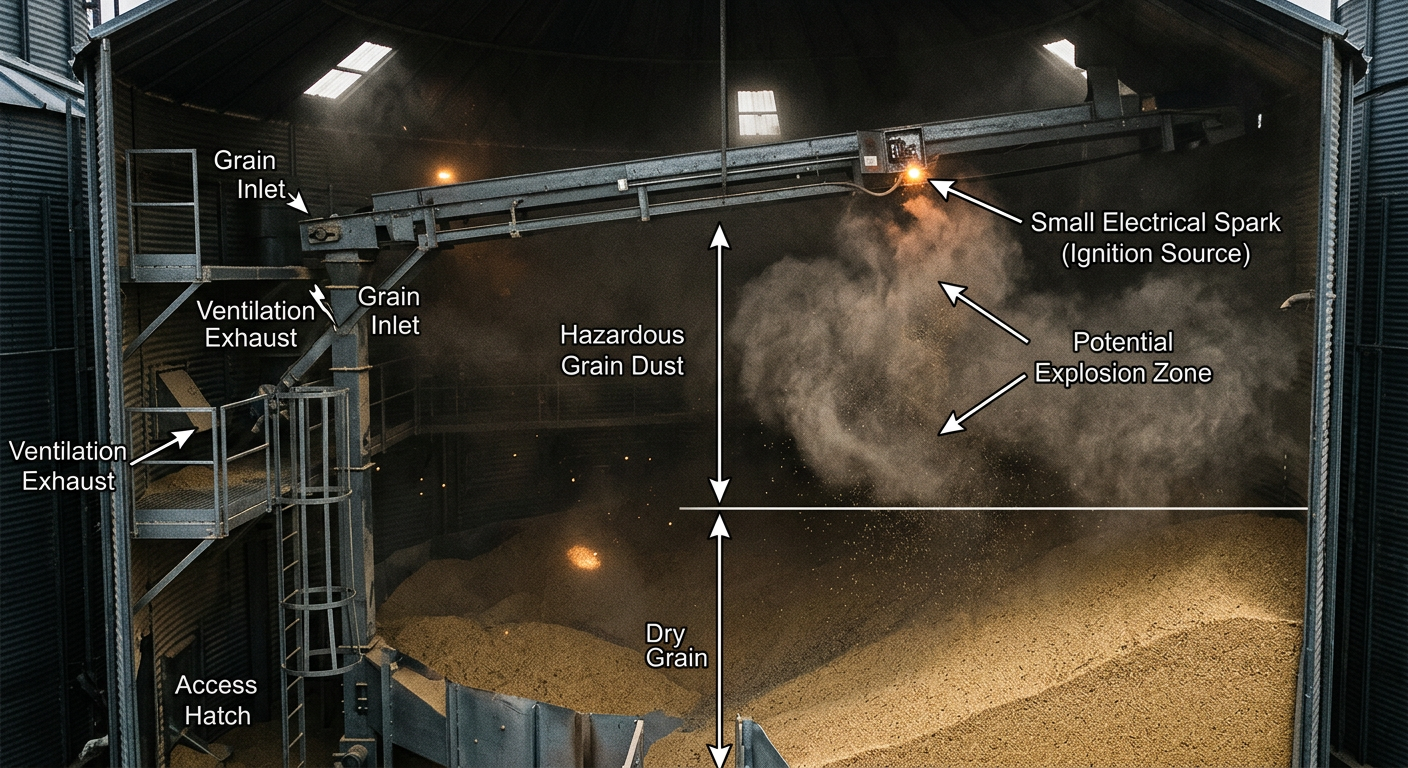
Cela commence par un allumage primaire : un roulement chaud, une étincelle métallique parasite, un moteur surchauffé ou une décharge statique dans l'air sec de l'hiver. Cet allumage n’a besoin que d’environ 30 mJ d’énergie pour déclencher un nuage de poussière de céréales à la bonne concentration (généralement 50 à 100 g/m³). Au cours des 10 premières ms, un noyau de flamme se forme. Au bout de 30 ms, le front de flamme se déplace à une vitesse de 10 à 30 m/s et la pression à l'intérieur du silo dépasse 0,2 bar. Au bout de 50 à 80 ms, un silo non protégé construit pour un chargement statique voit sa plaque supérieure ou sa paroi se briser.
Mais voici ce que les opérateurs oublient : l'explosion primaire ne cause presque jamais les pires dégâts. L'onde de pression se propage à travers les conduits de collecte de poussière, les convoyeurs et les élévateurs à godets, chassant la poussière déposée des rebords et des poutres ailleurs dans l'installation. Cette poussière en suspension rencontre le front de flamme traînant et vous obtenez une explosion secondaire, souvent dix fois plus destructrice que la première. La catastrophe de la raffinerie Imperial Sugar en Géorgie en 2008, qui a tué 14 travailleurs, était un événement classique d’explosion secondaire.
Pourquoi la poussière de céréales est particulièrement désagréable
Toutes les poussières combustibles ne se comportent pas de la même manière. La poussière de céréales – blé, maïs, soja, orge – se situe dans une zone de danger qui la rend plus difficile à manipuler que le charbon ou le bois.
- Faible énergie d'allumage minimale : 30–60 mJ. A static spark from a worker's coat can do it.
- Valeur Kst de 100 à 150 bar·m/s : classified as a Class St 1 dust, which sounds mild but means a vented silo still needs to handle several bar of overpressure.
- Taille des particules inférieure à 75 microns : the fine fraction generated by handling and transport stays airborne for minutes.
- Sensibilité à l'humidité : below 13% moisture content, ignitability climbs sharply. Winter grain in a heated facility is the worst case.
Par exemple, un transformateur de soja du Midwest avec lequel nous avons travaillé a découvert que le simple réacheminement de sa ligne de transport pneumatique – qui générait des fines par attrition par impact à chaque coude – réduisait de 40 % le chargement de poussière à l'intérieur du silo de réception. Pas de nouveau matériel. Juste un meilleur routage. C'est le genre de détail qui n'apparaît pas dans un audit de sécurité générique.
Ventilation des explosions : la première ligne de défense
Les bouches d’explosion sont les héros méconnus de la sécurité contre la poussière. Ils sont passifs, bon marché et fonctionnent en quelques millisecondes sans aucune électronique.
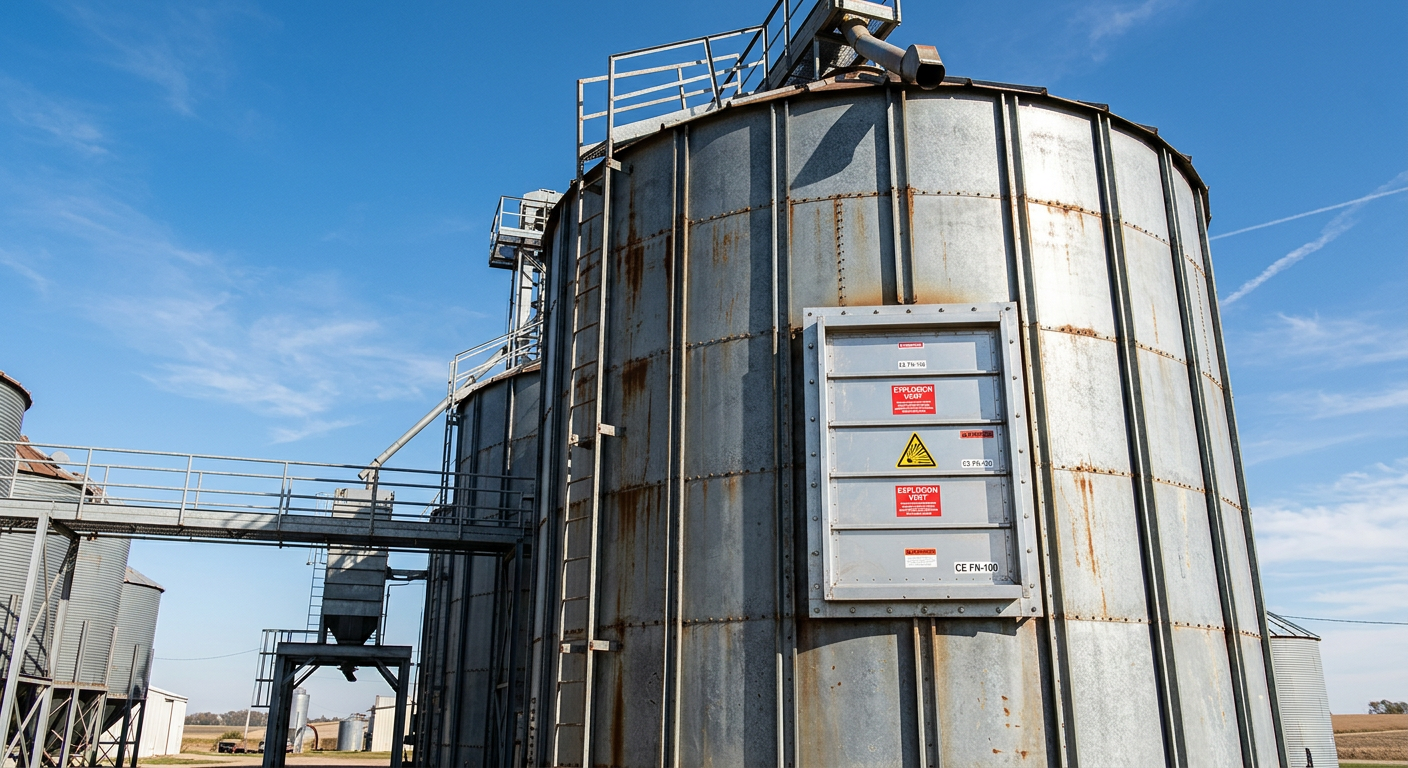
Un panneau de ventilation est un point faible calibré dans la paroi du silo – généralement un disque de rupture en acier inoxydable avec un motif rainuré conçu pour se rompre à une pression précise, généralement 0,1 bar (10 kPa). Lorsque la pression interne augmente lors d'une explosion naissante, le panneau s'ouvre avant que la limite structurelle du silo ne soit atteinte, libérant la boule de flammes et l'onde de pression vers une zone extérieure sûre.
La taille est l’endroit où la plupart des conceptions tournent mal
Les calculs de la zone d'évent suivent la norme EN 14491 ou NFPA 68. La zone requise varie en fonction du volume du récipient, Kst, et de la pression d'explosion réduite (Pred) à laquelle le silo peut survivre. Un silo en acier de 200 m³ traitant de la poussière de blé nécessite généralement 4 à 6 m² de surface de ventilation. Sous-dimensionné même de 20 % et Pred grimpe au-dessus de la résistance de conception du silo. Nous avons vu des rénovations où la zone de ventilation était techniquement présente mais orientée vers un quai de chargement occupé – un choix de conception fatal. Les évents doivent se déverser dans une zone dégagée, généralement dans un rayon de danger de 10 à 15 m.
Quand la ventilation extérieure n’est pas une option
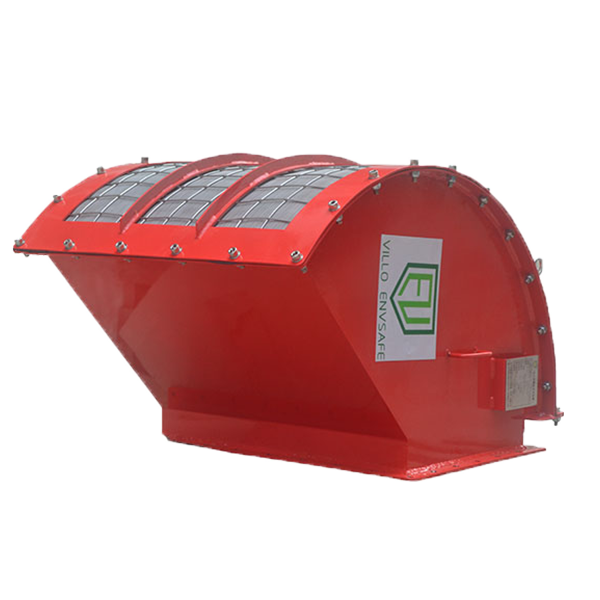
Les silos intérieurs ou ceux situés à proximité de bâtiments occupés peuvent utiliser des dispositifs de ventilation sans flamme, qui intègrent un élément de trempe en maille d'acier inoxydable. La flamme est refroidie en dessous de la température d'auto-inflammation de la poussière de grain lorsqu'elle traverse le grillage, de sorte que seul du gaz froid sort. Soulagement de la pression sans boule de feu.
Isolation contre les explosions : arrêter la boule de feu au niveau du conduit
La ventilation seule protège le silo. Il ne fait rien pour l'équipement qui y est connecté. C’est là qu’intervient l’isolement – et c’est là que la plupart des installations plus anciennes sont discrètement non conformes.
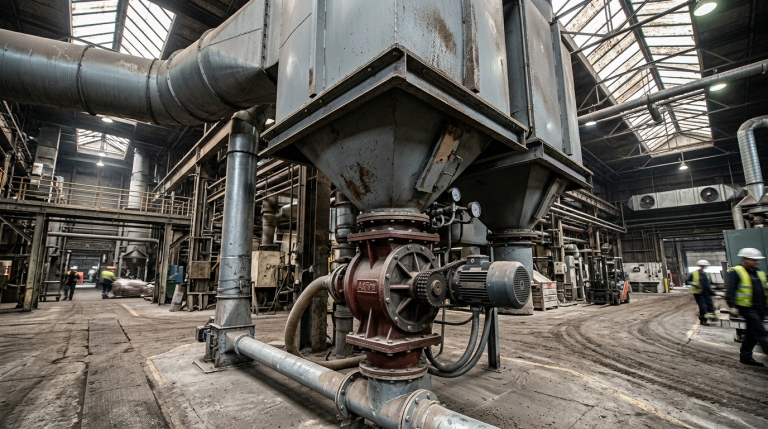
Un silo à grains est rarement un navire autonome. Il est connecté aux élévateurs à godets, aux convoyeurs à dragues, aux dépoussiéreurs et aux lignes de transport pneumatique. Une explosion dans le silo se propagera à travers n'importe lequel d'entre eux à des vitesses de flamme approchant les 100 m/s. Sans isolement, votre dépoussiéreur en aval devient la prochaine bombe.
Deux principales stratégies d’isolement :
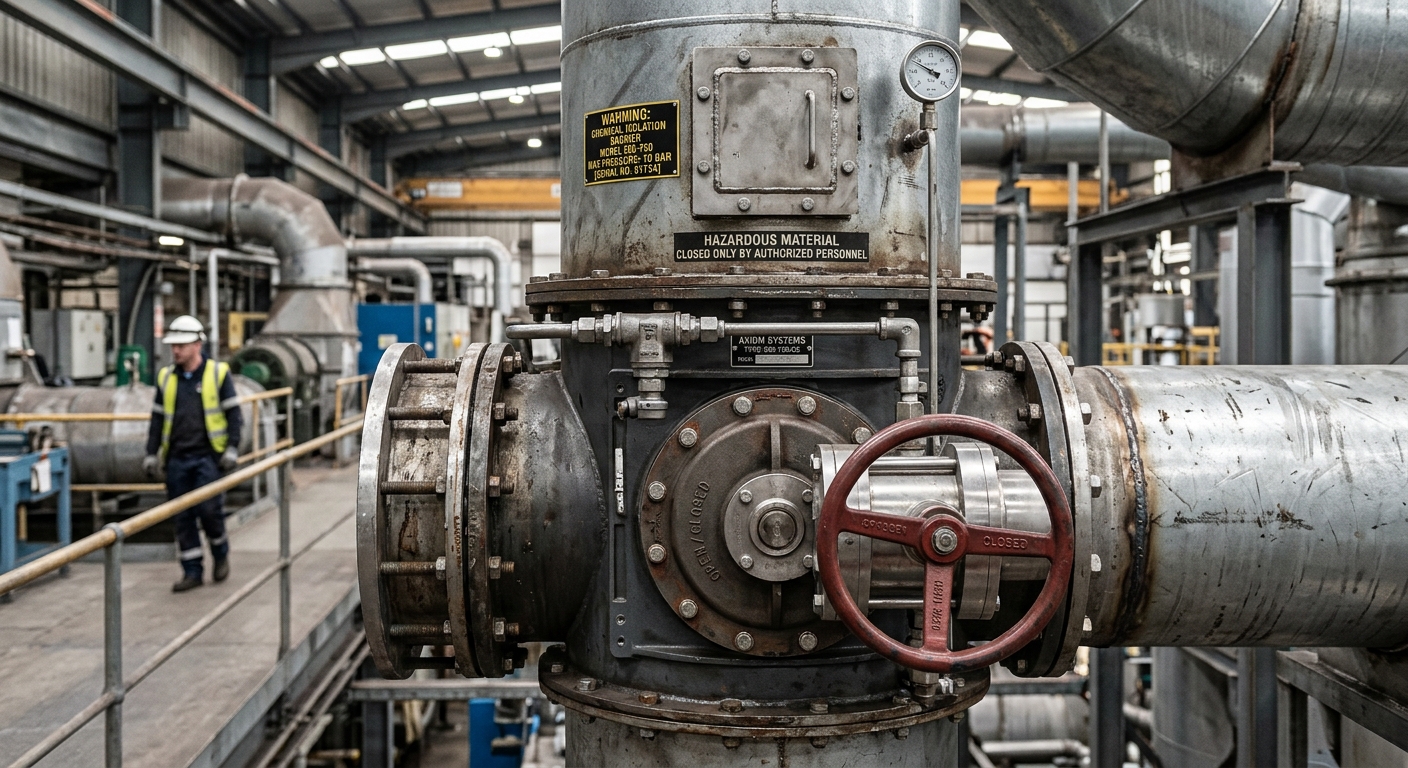
- Isolation mécanique : a fast-acting knife gate or float valve closes the duct within 30–50 ms. Passive float valves are elegant — the pressure wave itself slams them shut.
- Isolation chimique : an optical or pressure detector triggers a chemical barrier (typically sodium bicarbonate) injected across the duct cross-section, extinguishing the flame mid-flight.
Si vous réfléchissez à la question stratégique plus large, notre analyse de l'isolation contre les explosions et ventilation des explosions passe en revue la logique de décision plus en détail.
Systèmes de suppression : quand vous ne pouvez pas du tout évacuer
Certains silos se trouvent à l'intérieur de bâtiments à plusieurs étages, à proximité des zones de chargement des rails ou dans des usines rénovées où les voies de ventilation n'existent tout simplement pas. Pour ceux-ci, la suppression active est la solution.
Un système de suppression utilise un détecteur de pression (temps de réponse inférieur à 2 ms) connecté à des bouteilles à décharge rapide chargées de bicarbonate de sodium ou de phosphate monoammonique sous 60 bars d'azote. Lorsque le détecteur détecte une augmentation de pression de 50 mbar dans les premières millisecondes d'un début d'explosion, les bouteilles d'extincteur sont introduites dans le silo à travers des buses hémisphériques. La flamme est éteinte chimiquement avant que la pression ne dépasse 0,5 bar, soit bien dans les limites structurelles du silo.
Le hic : les systèmes de suppression sont coûteux (souvent 3 à 5 fois la ventilation) et nécessitent des tests trimestriels rigoureux des détecteurs, des panneaux de contrôle et de la pression des bouteilles. Un échec d'audit courant consiste à trouver une pression de propulseur d'azote à 80 % de la spécification, ce qui signifie que la bouteille se déchargerait tardivement, une fois que l'explosion a déjà fait son travail.
La détection d'étincelles est étroitement liée et souvent déployée en amont du silo, au stade du convoyeur ou du transport pneumatique. Notre aperçu du système de détection et d'extinction d'étincelles explique comment les capteurs infrarouges captent une braise incandescente avant qu'elle n'atteigne l'espace libre du silo.
Le rôle de la collecte de poussière dans la prévention de l’inflammation en premier lieu
Les systèmes de protection gèrent le pire des cas. Mais l’explosion la moins chère est celle qui ne démarre jamais. Une collecte de poussière correctement conçue aux points de transfert, aux trémies de pesée et aux évents des silos maintient les concentrations en suspension dans l'air bien en dessous de la limite inférieure d'explosivité (LIE).
Pour les poussières de céréales, la LIE est d'environ 50 g/m³. Fonctionner à moins de 25 % de la LIE est l’objectif standard. Cela nécessite une vitesse de capture de 1 à 1,5 m/s à chaque point de transfert et une surface de support filtrant adéquate dimensionnée pour un rapport air/tissu de 1,5 à 2,0 m³/min par m² pour les collecteurs à cartouche à jet pulsé.
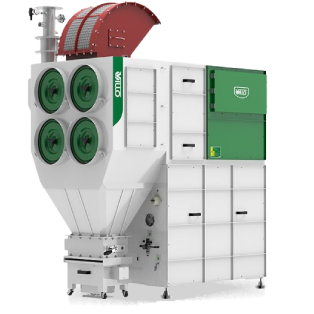
Les collecteurs eux-mêmes ont également besoin de protection : un dépoussiéreur manipulant de la poussière de céréales constitue en soi un risque d'explosion majeur. Les dépoussiéreurs à manches certifiés ATEX avec leur propre ventilation, des vannes d'isolement sur le conduit d'entrée et des sacs filtrants antistatiques mis à la terre constituent la référence. Les mécanismes par lesquels ces filtres continuent de se nettoyer sont expliqués dans notre présentation du nettoyage par jet pulsé à l'intérieur d'un dépoussiéreur.
Une mise en page réelle : comment ces éléments s'emboîtent
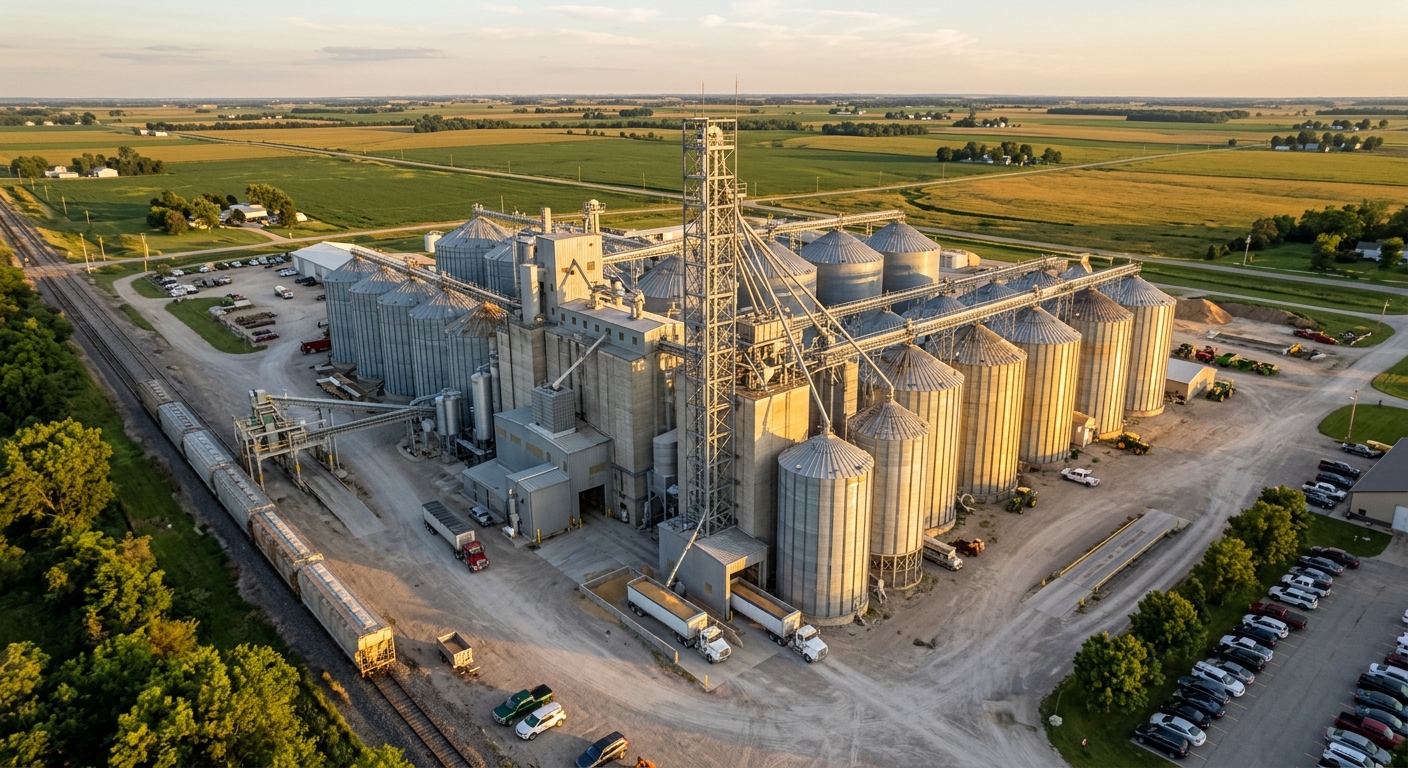
Passons en revue une usine d'aliments représentative de taille moyenne dotée de quatre silos de réception extérieurs de 150 m³, d'un élévateur à godets et d'un dépoussiéreur central. Voici à quoi ressemble une configuration de protection défendable :
- Chaque silo : 4.5 m² vent panel on the roof discharging upward to a clear zone. Pressure detector tied to a control panel for incident logging.
- Élévateur à godets : vent panels on the head and boot, plus a passive float valve on the discharge spout.
- Ligne de transport pneumatique vers silos : chemical isolation barriers within 8 m of each silo inlet.
- Dépoussiéreur central : ATEX-certified, with explosion vent on the dirty side, flameless device option if located indoors, and a fast-acting knife gate on the inlet duct.
- Convoyeur pré-silo : spark detection with water-mist extinguishing.
- Liaison et mise à la terre : every silo, duct, and conveyor section verified at less than 10 ohms to earth.
Pour en savoir plus sur la manière dont ces éléments sont intégrés en un seul système plutôt qu'en un ensemble de dispositifs indépendants, consultez notre conception de référence pour un système central de dépoussiérage et de protection contre les explosions. Les traiter comme un seul ensemble d'ingénierie – plutôt que d'acheter des composants au coup par coup – est ce qui différencie les installations conformes de celles qui réussissent un audit mais ne sont toujours pas sûres.
Maintenance : là où les bons systèmes deviennent discrètement inutiles
Chaque système de protection a une date d’expiration mesurée en cycles d’inspection et non en années. Un panneau de ventilation recouvert de trois hivers de fientes d'oiseaux ne s'ouvre plus à 0,1 bar : il s'ouvre à 0,25 bar, ce qui est bien au-dessus de ce que peut supporter votre silo.
Calendrier d'entretien minimum pour une installation de manutention de grains :
- Mensuel: visual inspection of vent panels, isolation valves, and detector lenses.
- Trimestriel: functional test of detector circuits, control panel batteries, and suppression bottle pressures.
- Annuellement: replace optical detector windows, recalibrate pressure sensors, verify grounding continuity, and replace any bag filters showing pinhole leaks.
- Tous les 5 ans : replace explosion vent panels regardless of visual condition — fatigue from thermal cycling and minor pressure fluctuations changes burst characteristics.
Un point de départ pratique consiste à élargir d’abord votre vision globale des risques liés aux poussières combustibles ; notre guide sur les causes et actions de prévention des explosions de poussière est une référence utile lors de l'élaboration ou de l'audit d'un programme de maintenance.
Le mettre en pratique
La protection des silos à grains n’est pas un dispositif, une norme ou une inspection. Il s'agit d'un système à plusieurs niveaux : prévention par la capture et la mise à la terre, atténuation par la ventilation et l'isolation, et suppression de dernière ligne là où la ventilation ne peut pas atteindre. Sautez une couche et les calculs cessent de fonctionner.
Si vous dimensionnez un nouveau silo, modernisez une installation vieillissante ou essayez simplement de comprendre si ce que vous possédez déjà protège réellement vos employés et vos actifs, l'équipe d'ingénierie de villotech peut examiner votre aménagement, exécuter les calculs de ventilation et spécifier le matériel d'isolation et de suppression qui correspond à votre enveloppe d'exploitation réelle plutôt qu'à un modèle générique. Contactez villotech.com lorsque vous êtes prêt à approfondir les détails.