Pour dimensionner correctement un dépoussiéreur, vous avez besoin de trois chiffres : le débit d'air total en CFM (piloté par la vitesse de capture à chaque hotte plus la vitesse de transport des conduits), le rapport air/tissu adapté à votre type de poussière et les conduits dimensionnés pour maintenir 3 500 à 4 500 FPM pour la plupart des poussières industrielles. Obtenez ces trois bons résultats et le système fonctionnera pendant une décennie. Si vous vous trompez – ventilateur sous-dimensionné, rapport surdimensionné, conduit horizontal affaissé – et vous remplacerez les filtres tous les trimestres, chasserez la chute de pression et expliquerez aux directeurs d'usine pourquoi les baies de soudage ressemblent à un banc de brouillard.
Commencez par la vitesse de capture, pas par le collecteur
Presque tous les projets de dépoussiérage bâclés commencent de la même manière : quelqu’un dimensionne d’abord le dépoussiéreur. Mauvaise commande. Le ventilateur et le filtre existent pour servir la hotte, et non l'inverse.
La vitesse de capture est la vitesse de l'air requise au point de génération de poussière pour attirer les contaminants dans la hotte. L'ACGIH propose des gammes bien établies que vous devriez considérer comme un évangile :
- Lâché avec peu de vitesse dans un air calme (light buffing, evaporation): 50–100 FPM
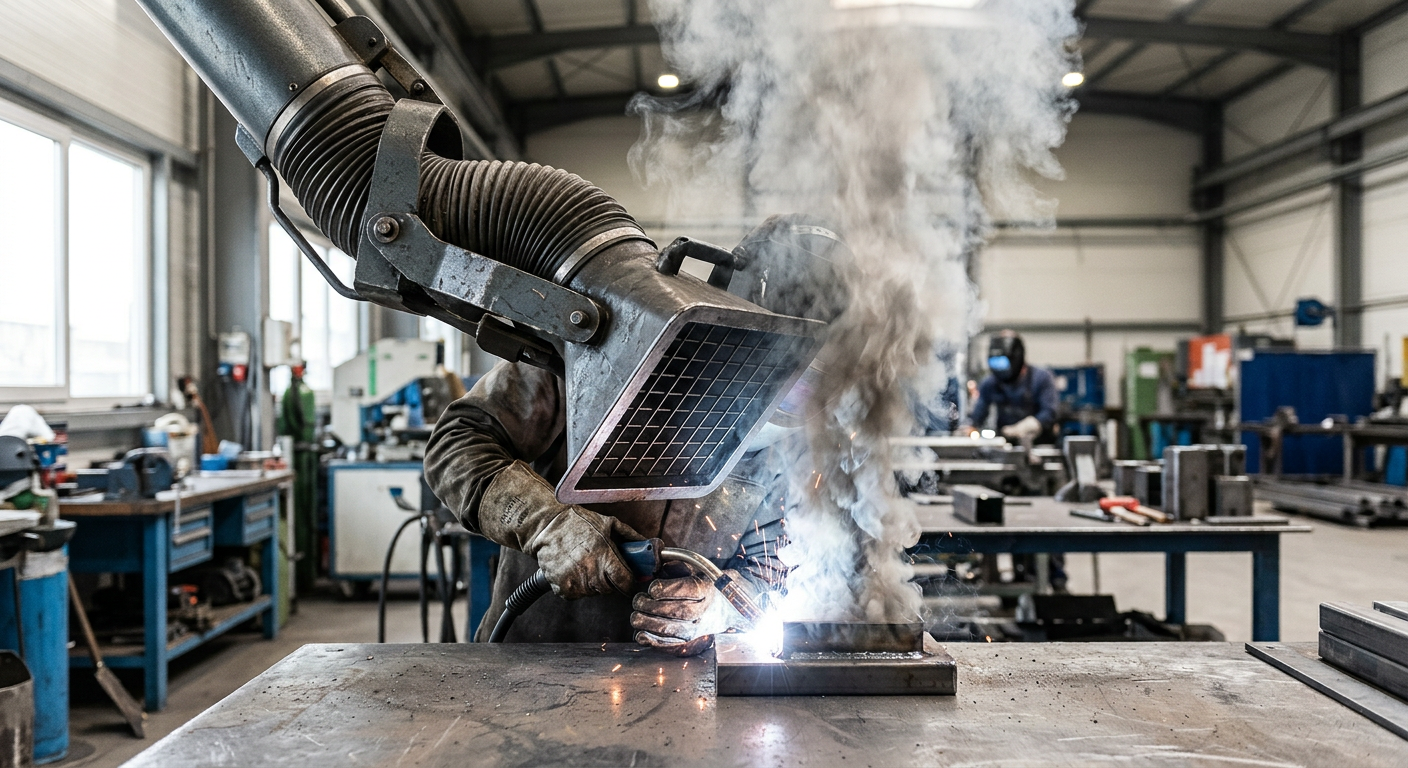
- Libéré à faible vitesse dans de l'air modérément calme (welding, low-speed grinding, container filling): 100–200 FPM
- Génération active dans un mouvement d'air rapide (spraying, conveyor loading, crushing): 200–500 FPM
- Vitesse initiale élevée dans un air très turbulent (heavy grinding, abrasive blasting, tumbling): 500–2,000 FPM
Multipliez la vitesse de capture requise par la surface transversale de « l'enveloppe de contrôle » imaginaire devant le capot et vous obtenez CFM à ce capteur. Une table de soudage à aspiration descendante de 24" x 18" nécessitant 150 FPM en surface ? Cela représente 3 pieds carrés × 150 = 450 CFM par table. Ajoutez des hottes, résumez-les et vous obtenez votre flux d'air processus avant toute perte dans les conduits.
Calculer le CFM total du système (sans vous tromper)
C’est ici que se trouvent la plupart des feuilles de calcul. Le CFM total du système n'est pas seulement la somme des CFM de la hotte : vous devez tenir compte des branches qui fonctionnent simultanément, des fuites et d'une marge de sécurité pour le chargement du filtre.
La formule honnête
CFM total de conception = (Σ CFM simultané de la hotte) × facteur de fuite de 1,10 × marge de filtre sale de 1,10 à 1,20.
Cette deuxième marge compte. Un collecteur à cartouche à jet pulsé tire des CFM évalués avec des filtres propres à peut-être 1" de résistance. En fin de vie, vous pouvez être à 6" de résistance. - et la courbe du ventilateur diminue le débit d'air à une pression statique plus élevée. Si vous avez dimensionné le ventilateur exactement dans des conditions de filtre propre, vous fonctionnerez à 20 % sous les spécifications au sixième mois.
Exemple réel
Un atelier de fabrication gère cinq cellules de soudage robotisées (800 CFM chacune) ainsi que deux cabines de meulage manuel (1 200 CFM chacune). Tous les sept courent simultanément. Total naïf : 6 400 CFM. Avec facteurs : 6 400 × 1,10 × 1,15 ≈ 8 100 CFM. C’est le ventilateur que vous devez réellement spécifier – pas les 6 400 que la brochure vous a donnés. Pour en savoir plus sur la sélection de la bonne unité par application, consultez notre guide sur les facteurs clés pour la sélection des équipements de dépoussiérage.
Rapport air/tissu : le chiffre que tout le monde se trompe
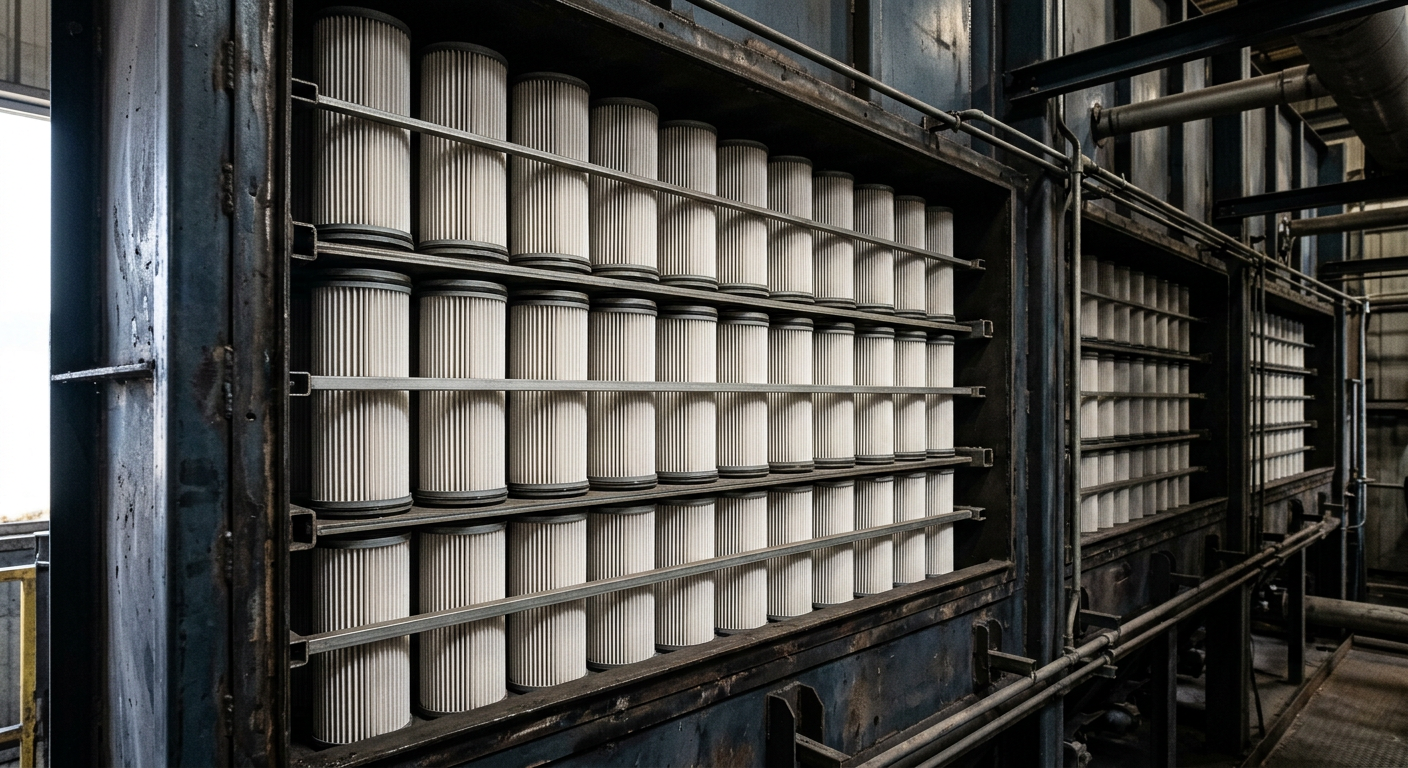
Le rapport air/tissu (A/C) est CFM divisé par la surface totale du média filtrant en pieds carrés. Les unités sont en FPM, mais pensez-y comme à « la force avec laquelle vous poussez l'air à travers le tissu ». Si vous poussez trop fort, vous aveuglerez le support, vous éliminerez prématurément le gâteau de poussière et vous verrez la pression différentielle grimper.
Rapports recommandés par type de poussière
- Cartouche jet pulsé, fumées fines (soudure, découpe laser, plasma) : 1.5–2.0:1
- Cartouche à jet pulsé, poussières nuisibles générales : 2.0–2.5:1
- Filtre à manches à jet pulsé, granulés lourds (bois, céréales) : 4.0–6.0:1
- Dépoussiéreur à air inversé, collant ou hygroscopique : 1.5–2.0:1
- Filtre à manches shaker : 1.5–2.5:1
Une astuce courante des fournisseurs : indiquer la climatisation nette tout en excluant les filtres en cours de nettoyage pendant les cycles d'impulsion. Sur une unité de cartouche à six rangées pulsant une rangée à la fois, votre surface de filtration nette est de 5/6 de la surface brute. Si vous ne vous ajustez pas, vous courez 20 % plus fort que vous ne le pensez.
Exemple de travail rapide
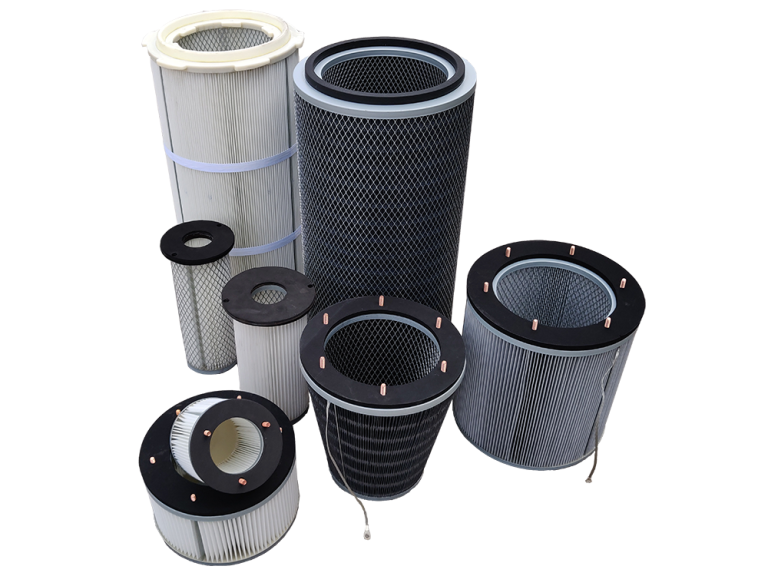
Vous avez besoin de 8 100 CFM en fumées de soudage. Une climatisation cible de 1,8:1 signifie 8 100 ÷ 1,8 = 4 500 pieds carrés de toile de filet. Avec 226 pieds carrés par cartouche (nanofibre typique de 26 pouces), cela représente 4 500 ÷ 226 ≈ 20 cartouches nettes, ou 24 brutes si vous pulsez une rangée de quatre. Arrondissez vers le haut – jamais vers le bas.
Conduits : la vitesse de transport n'est pas négociable
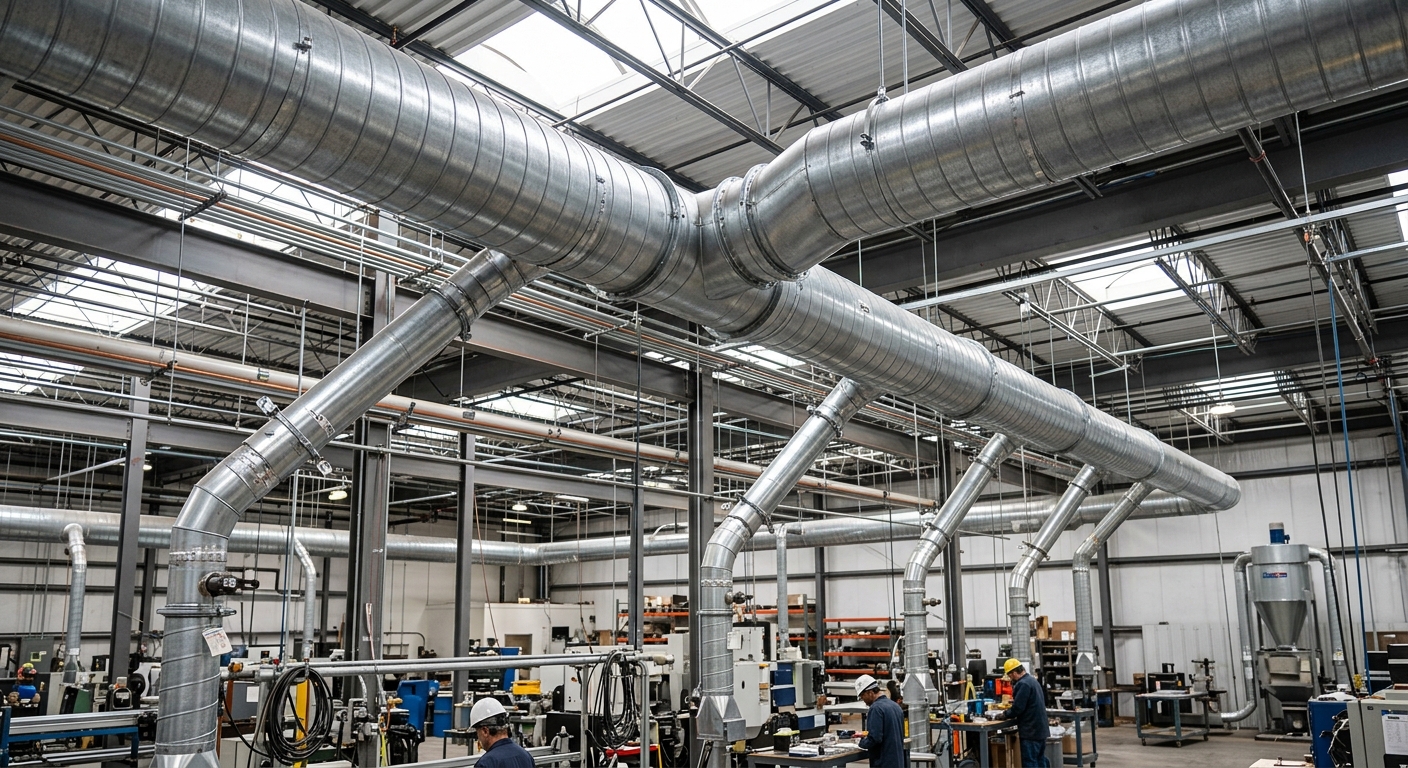
Vous pouvez dimensionner le collecteur parfait et échouer quand même à cause du conduit. La poussière retombe lorsque l'air ralentit. Période. Chaque matériau a une vitesse de transport minimale en dessous de laquelle les particules tombent et s'accumulent en parcours horizontaux, ce qui finit par étouffer le système ou, avec les poussières combustibles, devenant une source de carburant.
Vitesses minimales de transport
- Vapeurs, gaz, fumées : 1,000–2,000 FPM
- Poussière légère très fine (cotton lint, wood flour): 2,500–3,000 FPM
- Fines poussières sèches (fine rubber, jute lint, buffing): 3,000–4,000 FPM
- Poussières industrielles moyennes (grinding, coffee, granite, brick cutting): 3,500–4,500 FPM
- Fortes poussières (sawdust, metal turnings, lead, cement): 4,500–5,500 FPM
- Lourd ou humide : 5,500 FPM and up
Conduit rond et non rectangulaire. Coudes à grand rayon (rayon central ≥ 1,5× diamètre), sans onglet. Entrées latérales à 30° et non à 90°. Ce ne sont pas des préférences : elles font la différence entre un système qui s’équilibre et un système qui hurle et se bouche.
Où les recrues explosent
Le surdimensionnement du principal « pour maintenir une charge statique faible » fait chuter la vitesse, laisse tomber la poussière, bouche le conduit. Un moteur principal de 12" transportant 3 500 CFM fonctionne à 4 456 FPM — très bien. Augmentez-le à 14" pour une « expansion future » et vous êtes à 3 275 FPM, ce qui est inférieur à la vitesse de transport pour la plupart des poussières de meulage de métaux. Six mois plus tard, vous avez 200 livres d'amendes en circulation horizontale.
Pression statique : le nombre qui définit votre ventilateur
CFM vous indique la taille du ventilateur ; la pression statique (SP) vous indique la puissance du ventilateur. Le SP total du système est la somme de :
- Perte d'entrée dans la hotte (varie selon la conception de la hotte – 0,25 à 1,75 VP)
- Perte d'accélération (pression de vitesse 1,0)
- Frottement des conduits droits (utilisez les tableaux SP/100 pi ou l'équation de Darcy)
- Pertes d'ajustement (coudes, entrées, transitions — exprimées en coefficients de perte × VP)
- Résistance du filtre, propre et sale (généralement 1" d'eau propre, 6" d'eau sale pour les cartouches)
- Perte de cheminée ou de décharge
Additionnez tout cela. Un système typique de dépoussiérage de petite à moyenne taille pour le travail des métaux atterrit entre 8" et 14" de hauteur d'eau. SP totale. Choisissez le ventilateur dans la courbe du fabricant en fonction de votre conception CFM et du filtre sale SP — et non du numéro propre. Choisissez des roues inclinées vers l'arrière ou à pointe radiale pour le côté propre, à pales radiales si le ventilateur se trouve du côté sale (rare, mais cela arrive avec certaines configurations de pré-séparateur).
Cas concret : redimensionner un système de menuiserie étouffé
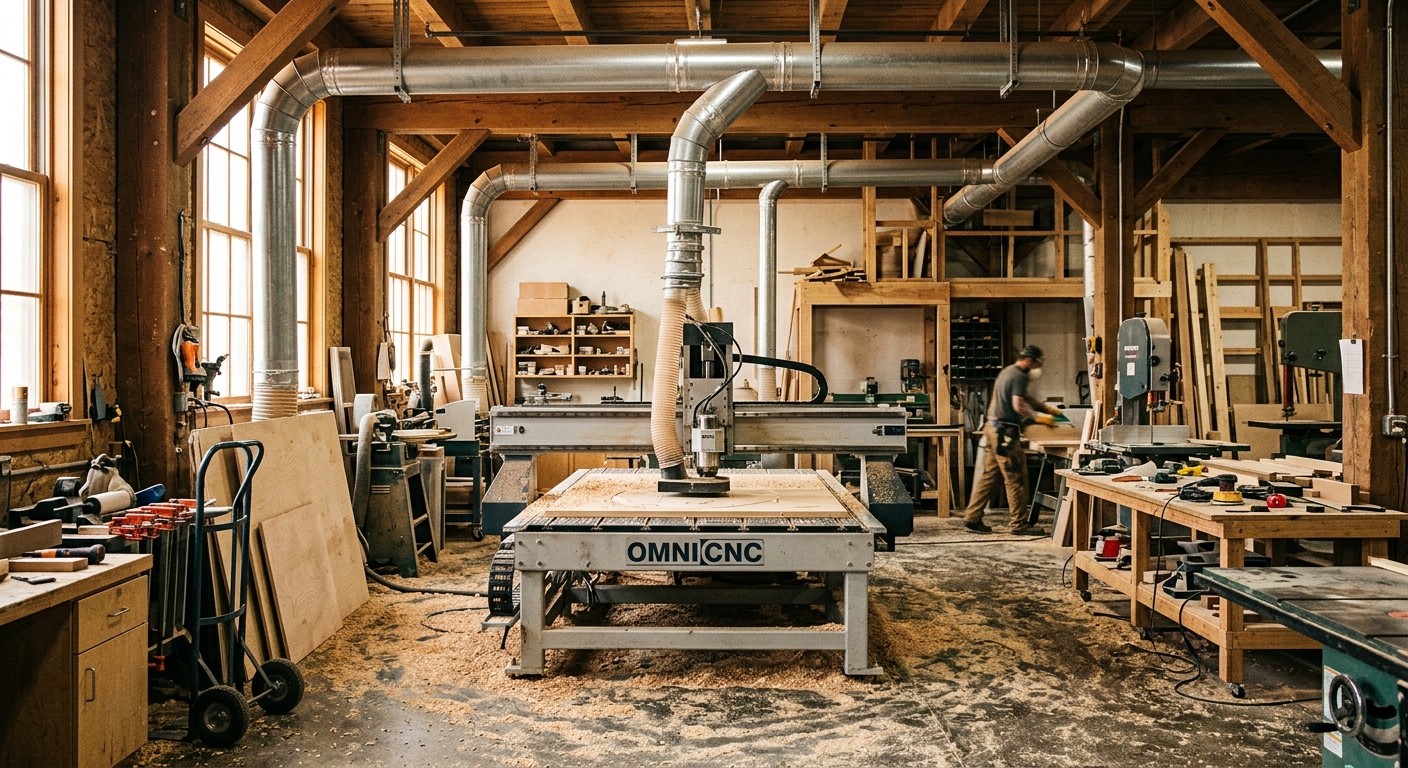
Un atelier d'ébénisterie de 14 machines nous a appelé parce que leur collecteur existant de 7,5 CV « ne tirait plus comme avant ». Le client a supposé une roue usée. Les problèmes réels, par ordre d’impact :
- La conception originale totalisait les CFM du capot en supposant seulement 50 % de simultanéité. L'atelier s'est agrandi et exploite désormais 11 machines à la fois.
- La conduite principale de 8" avait été allongée avec deux coudes à onglet de 90° pour atteindre une nouvelle toupie CNC. La vitesse est passée de 4 200 FPM à environ 3 400 FPM, et la sciure se déposait dans le parcours horizontal au-dessus de la zone d'assemblage.
- Le rapport de climatisation sur le filtre à manches était de 4,8 : 1 - ce qui convient pour la charge d'origine, mais avec une poussière de MDF plus fine qui domine désormais, l'éblouissement s'est accéléré et le SP du filtre sale a grimpé à 9" d'eau.
La solution : surdimensionner le ventilateur à 15 HP à 8 200 CFM et 12" SP, reconstruire le ventilateur principal en 10" avec des coudes à long rayon, baisser la climatisation à 3,5:1 en ajoutant une zone de sac et diviser le coffre en deux branches équilibrées. La capture totale de la poussière est passée d'intermittente à spécifique, et la durée de vie du filtre a triplé. La leçon : lorsqu’un système « s’affaiblit », le ventilateur fonctionne généralement bien – les hypothèses de conception ont dérivé. Pour en savoir plus sur cette catégorie de correctifs, notre répartition des les quatre principaux types de systèmes de dépoussiérage est un point de départ utile.
Cas particuliers : fumées combustibles, hygroscopiques et fines
Les tables standard vous permettent d'accéder à 80 % du chemin. Les 20 % restants sont ceux où les systèmes explosent – parfois littéralement.
Poussières combustibles (Kst > 0)
Si votre poussière a une valeur Kst, la norme NFPA 652/660 s'applique. Le dimensionnement doit inclure une ventilation ou une suppression des explosions, des vannes d'isolement sur le conduit et des conduits conçus pour résister ou soulager une déflagration. La vitesse de transport doit souvent augmenter pour maintenir la concentration en dessous de la concentration minimale explosible (MEC) – généralement 25 % de la MEC comme limite de travail. Les manutentionnaires de céréales connaissent bien cette douleur ; nous en avons parlé dans atténuation des catastrophes liées à la poussière dans les installations de manutention des céréales.
Poussières hygroscopiques ou collantes
Sucre, sel, certains API pharmaceutiques. Baisser le rapport A/C de manière agressive – 1,2-1,5:1 n’est pas inhabituel. Isoler le conduit à l’extérieur pour éviter la condensation. Envisagez les supports à membrane PTFE. Nettoyer une poussière hygroscopique incrustée dans un dépoussiéreur à manches est un travail dont personne ne veut deux fois.
Fumée submicronique
Laser, plasma, poussière d'électrode de batterie au lithium. Cartouches avec chargement en surface en nanofibres et post-filtre HEPA. Consultez nos analyses approfondies sur la collecte des poussières dans la production de batteries au lithium et sur la collecte des poussières pharmaceutiques BPF pour des détails sanglants sur le confinement.
Une liste de contrôle des tailles que vous pouvez réellement utiliser
Parcourez ceci avant de signer un bon de commande :
- Avez-vous mesuré ou estimé la vitesse de capture à chaque hotte, sans supposer un nombre global ?
- Avez-vous appliqué la simultanéité correctement – et honnêtement ?
- Avez-vous ajouté des marges de fuite (10 %) et de filtre sale (15 à 20 %) au CFM ?
- Is the A/C ratio appropriate for your dust type and quoted as filet, not gross?
- Toutes les branches de conduits dépassent-elles la vitesse de transport minimale pour votre poussière spécifique ?
- Des coudes à long rayon ? Entrées à 30° ? Conduit rond ? Un coffre équilibré ?
- Avez-vous dimensionné le ventilateur contre un filtre SP sale, pas propre ?
- S’il est combustible, le code de conception est-il conforme à l’isolation et à la ventilation ?
- Existe-t-il une stratégie judicieuse de surveillance des filtres : jauge DP minimale, idéalement avec journalisation ?
Cochez chaque case. En sauter un a tendance à faire surface sous la forme d’un appel téléphonique en colère dix-huit mois plus tard.
Obtenez les bons chiffres du premier coup
Le dimensionnement d'un dépoussiéreur n'est pas magique, c'est de l'arithmétique avec quelques règles non négociables. Commencez par la hotte, travaillez vers l'extérieur, respectez la vitesse de transport, laissez au média filtrant de l'espace pour respirer et ne spécifiez jamais un ventilateur contre des conditions de filtre propre. Faites cela et le système disparaît en arrière-plan de votre opération, ce qui est exactement ce que devrait faire un bon dépoussiérage.
Si vous préférez ne pas gérer les calculs vous-même (ou si vous souhaitez avoir une deuxième paire d'yeux sur une conception avant de couper l'acier), l'équipe d'ingénieurs de villotech dimensionne des systèmes comme celui-ci chaque semaine, dans les domaines du soudage, de l'industrie pharmaceutique, des batteries, du travail du bois et des céréales. Envoyez-nous votre liste d'équipement et vos données sur la poussière, et nous vous donnerons le calendrier des CFM, de la climatisation et des conduits avec les hypothèses présentées afin que vous puissiez les contester.